

I en automatiserad monteringscell behöver komponenter ofta flyttas mellan bestämda positioner innan nästa arbetsmoment kan genomföras. Det kan exempelvis handla om att skjuta fram en detalj till en monteringsstation, föra ett verktyg mot arbetsstycket eller positionera en komponent inför kontroll.
För att processen ska fungera stabilt behöver rörelsen ske med rätt slaglängd och tillräcklig kraft. Om detaljen inte når rätt position kan nästa moment inte genomföras korrekt. Det kan leda till felaktig montering, produktionsstopp eller behov av manuell justering. Därför behövs en lösning som kan skapa en kontrollerad och repeterbar linjär rörelse.
Funktion
En cylinder används för att skapa en linjär rörelse med hjälp av tryckluft. När tryckluft tillförs cylindern påverkas kolven och kolvstången rör sig framåt eller bakåt.
På kolvstången kan ett verktyg, en fixtur eller annan mekanisk komponent monteras. Cylinderns rörelse används sedan för att skjuta, dra eller positionera detaljen mellan två definierade lägen.
Slaglängden anpassas efter hur långt komponenten behöver förflyttas. Cylinderstorleken väljs utifrån den kraft som krävs för att utföra rörelsen.
Lösning
En pneumatisk cylinder monteras vid sidan av transportbanan i monteringscellen. På kolvstången monteras en anslagsplatta som används för att skjuta komponenten från transportbanan till en fixtur.
När en detalj når rätt position registreras den av en givare. Styrsystemet aktiverar därefter cylindern och kolvstången förs ut. Detaljen skjuts mot fixturens referensyta och placeras i rätt läge inför monteringen.
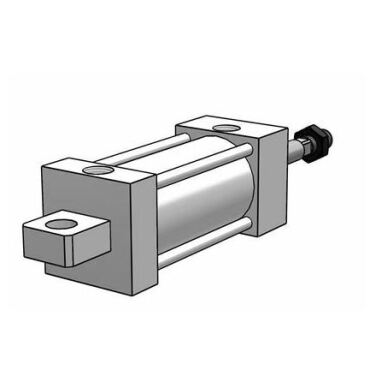
I denna typ av applikation kan en PHD Series OCQ användas. Den kompakta konstruktionen gör att cylindern kan monteras där utrymmet runt transportbanan eller fixturen är begränsat.
Cylindern dimensioneras efter detaljens vikt, erforderlig kraft, slaglängd och arbetstryck. Även rörelsehastigheten behöver tas med i beräkningen. Om komponenten flyttas för snabbt kan den slå mot fixturen eller hamna fel, medan en för långsam rörelse kan påverka maskinens cykeltid.
Givare kan användas för att kontrollera cylinderns position. När cylindern har nått sitt främre ändläge får styrsystemet en signal om att detaljen är på plats och monteringsmomentet kan starta.
När arbetet är slutfört går cylindern tillbaka till sitt utgångsläge. Den lämnar då plats för nästa komponent och arbetscykeln kan upprepas.
Vid behov kan cylindern kombineras med linjärstyrning om lasten behöver extra stöd eller om rörelsen utsätts för sidokrafter.
Resultat
Genom att använda en pneumatisk cylinder får monteringscellen en kontrollerad och repeterbar lösning för att förflytta och positionera komponenter.
Detaljen kan föras till samma position vid varje arbetscykel och givare kan användas för att bekräfta att rörelsen är slutförd innan nästa moment startar.
Resultatet blir ett jämnare produktionsflöde, färre felpositioneringar och bättre kontroll över arbetssekvensen.